

Сварочные хвостовики
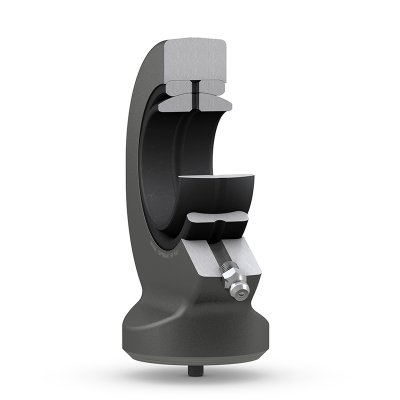
Сварочные хвостовики представляют собой высокопрочные соединительные элементы, предназначенные для интеграции гидроцилиндров и исполнительных механизмов в силовые конструкции машин. Эти детали обеспечивают надежную передачу знакопеременных осевых и радиальных нагрузок от поршневого штока к рабочим органам спецтехники. Благодаря специальной геометрии хвостовой части под приварку, они гарантируют глубокий провар и равнопрочность сварного шва с основным металлом. В нашем каталоге представлены прецизионные компоненты, изготовленные из качественных конструкционных сталей с контролируемым углеродным эквивалентом.
Сварочные хвостовики (приварные головки) являются важнейшими силовыми компонентами, связывающими гидроцилиндры и механические тяги с подвижными узлами машин. Они воспринимают колоссальные динамические нагрузки, работая в условиях постоянного растяжения, сжатия и изгиба. От точности изготовления сопрягаемых поверхностей и качества металла хвостовика напрямую зависит ресурс всей гидравлической системы и безопасность эксплуатации промышленного оборудования.
Геометрия приварной зоны этих деталей проектируется с учетом необходимости создания надежного сварного соединения. Наличие технологических фасок под углом 30 или 45 градусов обеспечивает оптимальную глубину провара при использовании полуавтоматической или ручной дуговой сварки. Это позволяет минимизировать внутренние напряжения в околошовной зоне и предотвратить образование трещин при пиковых эксплуатационных нагрузках.
Конструктивные особенности и материалы сварочных хвостовиков
Для производства приварных головок применяются специализированные конструкционные стали с отличной свариваемостью, такие как S355JR, C45 или легированная сталь 20MnV6. Ограниченное содержание углерода в этих сплавах исключает закалку металла в процессе остывания сварного шва, сохраняя высокую вязкость соединения. Корпус хвостовика проходит обязательную термическую или механическую обработку для достижения однородной структуры и снятия внутренних напряжений.
Особое внимание при проектировании уделяется переходу от массивной головки к приварной части. Плавные радиусы скругления позволяют равномерно распределить силовые линии и снизить концентрацию напряжений в месте стыка. Внутренние посадочные отверстия обрабатываются с высокой точностью по квалитетам H7-H8, что гарантирует плотную посадку подшипников или втулок без люфтов.
Разновидности и типы исполнения узлов
Хвостовики с шарнирными подшипниками типа ШС (GE) предназначены для узлов, где неизбежен перекос осей в процессе работы. Сферическая пара трения внутри головки компенсирует угловые смещения до 15 градусов, предотвращая изгиб штока гидроцилиндра. Такие детали востребованы в подвесках строительной техники и механизмах подъема стреловых кранов.
Модели со сменными бронзовыми или металлофторопластовыми втулками применяются в узлах с высокой частотой качательного движения при строгой соосности. Бронзовая вставка обеспечивает низкий коэффициент трения и отличную стойкость к износу при регулярной подаче пластичной смазки через специальные каналы. Они незаменимы в шарнирах ковшей экскаваторов и навесного оборудования тракторов.
Цельнометаллические приварные проушины без подвижных элементов представляют собой монолитные стальные детали с цилиндрическим отверстием. Они используются в жестких кинематических связях, где отсутствуют радиальные перекосы, а сопряжение происходит через каленый палец. Простота конструкции обеспечивает максимальную жесткость и устойчивость к ударным нагрузкам.
Резьбовые хвостовики под приварку оснащаются внутренней или наружной метрической резьбой, переходящей в приварную цапфу. Данный тип деталей позволяет создавать регулируемые по длине тяги, сохраняя возможность жесткой фиксации положения после монтажа. Они активно применяются в рулевых трапециях и регулируемых связях промышленного прессового оборудования.
Технология монтажа и эксплуатационный ресурс
Процесс приварки хвостовика требует строгого соблюдения температурного режима для предотвращения деформации посадочного гнезда. При работе со среднеуглеродистыми сталями рекомендуется предварительный подогрев деталей до 150-200 градусов Цельсия. После завершения сварочных работ узел должен остывать медленно, желательно в термоизоляционном материале, чтобы избежать образования хрупких фаз.
Для сохранения работоспособности шарнирных соединений большинство хвостовиков оснащаются пресс-масленками. Регулярное нагнетание смазочного материала вымывает абразивные частицы из зоны трения и защищает прецизионные поверхности от коррозии. Своевременное обслуживание позволяет многократно продлить срок службы сопрягаемых деталей.
Как правильно подобрать и купить сварочные хвостовики
Чтобы безошибочно подобрать приварной элемент, необходимо учитывать диаметр сопрягаемого штока, ширину проушины и требуемый статический предел прочности. Не менее важным фактором является цена изделия, которая напрямую коррелирует с маркой используемой стали и сложностью механической обработки головки. В каталоге представлены компоненты различных типоразмеров, полностью соответствующие международным стандартам ISO.
Вы можете самостоятельно выбрать и купить оптимальную модель, воспользовавшись параметрическим поиском на нашем сайте. Если вам требуется нестандартное исполнение или возникли сложности с определением допусков посадочных мест, пришлите точную маркировку детали или чертеж сопрягаемого узла нашим техническим специалистам для оперативного подбора совместимого аналога.
Москва, Россия
Контакты: +7 499 229–40–33
zakaz@prom-pod.ru, prom-pod@mail.ruCopyright © 2017 - 2026 Все права защищены